Cada envase, comprobado.
Sin abrir ninguno.
Inspección por termografía e inteligencia artificial que verifica el sellado del 100 % de tu producción a la velocidad de tu línea. Los envases mal sellados se rechazan antes de salir de fábrica.
Inspección térmica: cada envase, verificado.
Un sellado por inducción deja una huella térmica. Cámaras termográficas la capturan al paso de cada envase y la inteligencia artificial la compara en tiempo real con el patrón de un sellado correcto: si un envase no ha sellado bien, se detecta y se rechaza en línea, sin frenar la producción.
Sin detener el envase. Sin abrir el tapón. Sin muestreos: se inspecciona el 100 % de la producción.
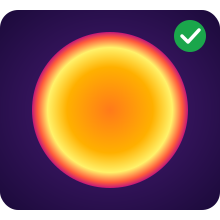
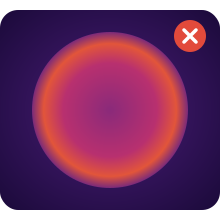
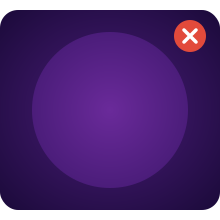
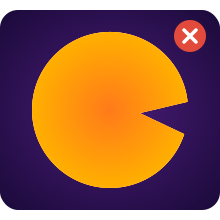
Los fallos de sellado provocan un cambio en el patrón de temperatura, y ese cambio se puede detectar.
Qué detecta
Los fallos de sellado tienen tres orígenes. La inspección térmica detecta los fallos, envase a envase. Y aprende: un error nuevo se enseña al sistema.
- Temperatura alta: exceso de potencia, zonas derretidas o quemadas
- Temperatura baja: potencia insuficiente para sellar
- Bobina equivocada o inadecuada
- Potencia mal ajustada
- Distancia al envase mal ajustada
- Velocidad de la cinta excesiva o variable
- Selladora desalineada
- Tapón torcido o pasado de rosca
- Par de cierre insuficiente o irregular
- Presión desigual: molde sin zona plana, rosca sin contacto a 360°, envase o tapón deformados
- Zona de sellado irregular
- Zona de sellado contaminada por el producto
- Ausencia de disco
- Disco roto, rasgado o doblado
- Disco doble
- Disco invertido
- Disco descentrado
- Disco sin contacto con la boca del envase
- Materiales de envase y disco incompatibles
Y lo más útil: cada fallo apunta a su causa. Los que nacen en el operario — bobina equivocada, potencia o distancia mal ajustadas, velocidad de cinta cambiada — se corrigen con formación por parámetros. Los que vienen de otra máquina de la línea — tapón torcido o pasado de rosca por la taponadora, par de cierre irregular, zona de sellado manchada por la llenadora — se resuelven aguas arriba, no en la selladora. Los de la propia selladora — exceso o defecto de temperatura, desalineación — se ven en la huella térmica antes de que afecten a la producción. Y los de los materiales — disco ausente, roto, doble o invertido, molde de tapón sin zona plana, envase deformado, materiales incompatibles — llegan ya de tu proveedor: detectarlos a tiempo evita devoluciones y una reclamación con datos. Saber de dónde viene el error es la mitad de resolverlo.
Integrada en tu línea.
Se coloca sobre tu cinta transportadora, después de la selladora, y trabaja coordinada con ella: enclavamiento, señales de error, rechazo automático del envase mal sellado, registro de imágenes y parada de la línea ante errores repetidos. Trazabilidad del sellado, envase a envase.