Chaque récipient, contrôlé.
Sans en ouvrir aucun.
Inspection par thermographie et intelligence artificielle qui vérifie le scellage de 100 % de votre production à la vitesse de votre ligne. Les récipients mal scellés sont rejetés avant de quitter l'usine.
Inspection thermique : chaque récipient, vérifié.
Un scellage par induction laisse une empreinte thermique. Des caméras thermographiques la capturent au passage de chaque récipient et l'intelligence artificielle la compare en temps réel au profil d'un scellage correct : si un récipient n'a pas été bien scellé, il est détecté et rejeté en ligne, sans ralentir la production.
Sans arrêter le récipient. Sans ouvrir le bouchon. Sans échantillonnage : 100 % de la production est inspectée.
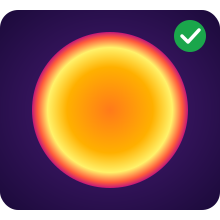
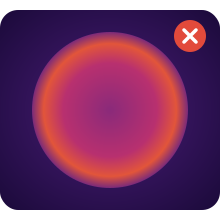
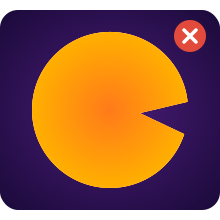
Les défauts de scellage provoquent un changement du profil de température, et ce changement peut être détecté.
Ce qu'elle détecte
Les défauts de scellage ont trois origines. L'inspection thermique détecte les défauts, récipient par récipient. Et elle apprend : une nouvelle erreur s'enseigne au système.
- Température haute : excès de puissance, zones fondues ou brûlées
- Température basse : puissance insuffisante pour sceller
- Bobine erronée ou inadaptée
- Puissance mal réglée
- Distance au récipient mal réglée
- Vitesse du convoyeur excessive ou variable
- Scelleuse mal alignée
- Bouchon de travers ou trop serré
- Couple de serrage insuffisant ou irrégulier
- Pression inégale : moule sans zone plane, filetage sans contact à 360°, récipient ou bouchon déformés
- Zone de scellage irrégulière
- Zone de scellage contaminée par le produit
- Absence d'opercule
- Opercule cassé, déchiré ou plié
- Opercule double
- Opercule inversé
- Opercule décentré
- Opercule sans contact avec le goulot du récipient
- Matériaux de récipient et d'opercule incompatibles
Et le plus utile : chaque défaut renvoie à sa cause. Ceux qui naissent chez l'opérateur — bobine erronée, puissance ou distance mal réglées, vitesse du convoyeur modifiée — se corrigent par la formation par paramètres. Ceux qui viennent d'une autre machine de la ligne — bouchon de travers ou trop serré à cause de la boucheuse, couple de serrage irrégulier, zone de scellage tachée par la remplisseuse — se règlent en amont, pas sur la scelleuse. Ceux de la scelleuse elle-même — excès ou défaut de température, désalignement — se voient dans l'empreinte thermique avant d'affecter la production. Et ceux des matériaux — opercule absent, cassé, double ou inversé, moule de bouchon sans zone plane, récipient déformé, matériaux incompatibles — arrivent déjà de votre fournisseur : les détecter à temps évite des retours et permet une réclamation appuyée sur des données. Savoir d'où vient l'erreur, c'est déjà la moitié du chemin vers sa résolution.
Intégrée à votre ligne.
Elle se place sur votre convoyeur, après la scelleuse, et travaille en coordination avec elle : verrouillage, signaux d'erreur, rejet automatique du récipient mal scellé, enregistrement d'images et arrêt de la ligne en cas d'erreurs répétées. Traçabilité du scellage, récipient par récipient.
Comment nous la mettons en service.
Parlons-en.
Vous voulez voir l'inspection avec vos récipients ? Appelez-nous.
Si vous préférez, e-mail ou WhatsApp.