Ogni contenitore, controllato.
Senza aprirne nessuno.
Ispezione tramite termografia e intelligenza artificiale che verifica la sigillatura del 100 % della vostra produzione alla velocità della vostra linea. I contenitori sigillati male vengono scartati prima di uscire dalla fabbrica.
Ispezione termica: ogni contenitore, verificato.
Una sigillatura a induzione lascia un'impronta termica. Telecamere termografiche la catturano al passaggio di ogni contenitore e l'intelligenza artificiale la confronta in tempo reale con il profilo di una sigillatura corretta: se un contenitore non ha sigillato bene, viene rilevato e scartato in linea, senza rallentare la produzione.
Senza fermare il contenitore. Senza aprire il tappo. Senza campionamenti: si ispeziona il 100 % della produzione.
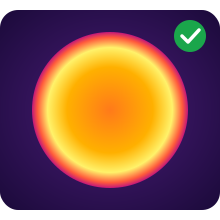
I difetti di sigillatura provocano una variazione nel profilo di temperatura, e quella variazione si può rilevare.
Cosa rileva
I difetti di sigillatura hanno tre origini. L'ispezione termica rileva i difetti, contenitore per contenitore. E impara: un nuovo errore si insegna al sistema.
- Temperatura alta: eccesso di potenza, zone fuse o bruciate
- Temperatura bassa: potenza insufficiente per sigillare
- Bobina sbagliata o inadeguata
- Potenza mal regolata
- Distanza dal contenitore mal regolata
- Velocità del nastro eccessiva o variabile
- Sigillatrice disallineata
- Tappo storto o troppo serrato
- Coppia di chiusura insufficiente o irregolare
- Pressione non uniforme: stampo senza zona piana, filettatura senza contatto a 360°, contenitore o tappo deformati
- Zona di sigillatura irregolare
- Zona di sigillatura contaminata dal prodotto
- Opercolo assente
- Opercolo rotto, strappato o piegato
- Opercolo doppio
- Opercolo capovolto
- Opercolo decentrato
- Opercolo non a contatto con la bocca del contenitore
- Materiali del contenitore e dell'opercolo incompatibili
E la cosa più utile: ogni difetto indica la sua causa. Quelli che nascono dall'operatore — bobina sbagliata, potenza o distanza mal regolate, velocità del nastro modificata — si correggono con la formazione per parametri. Quelli che provengono da un'altra macchina della linea — tappo storto o troppo serrato dalla tappatrice, coppia di chiusura irregolare, zona di sigillatura macchiata dalla riempitrice — si risolvono a monte, non sulla sigillatrice. Quelli della sigillatrice stessa — eccesso o difetto di temperatura, disallineamento — si vedono nell'impronta termica prima che incidano sulla produzione. E quelli dei materiali — opercolo assente, rotto, doppio o invertito, stampo del tappo senza zona piana, contenitore deformato, materiali incompatibili — arrivano già dal vostro fornitore: rilevarli in tempo evita resi e permette un reclamo con dati alla mano. Sapere da dove viene l'errore è già metà della soluzione.
Integrata nella vostra linea.
Si colloca sul vostro nastro trasportatore, dopo la sigillatrice, e lavora in modo coordinato con essa: interblocco, segnali di errore, scarto automatico del contenitore sigillato male, registrazione delle immagini e arresto della linea in caso di errori ripetuti. Tracciabilità della sigillatura, contenitore per contenitore.
Come la mettiamo in servizio.
Ne parliamo.
Volete vedere l'ispezione con i vostri contenitori? Chiamateci.